

Cách chọn hạt dao ANSI/ISO để tiện nhôm: Hướng dẫn thực hành
Sep 08, 2026
Máy tiện của bạn được thiết lập để chạy buổi sáng với các phụ kiện bằng nhôm 6061-T6 và bản vẽ yêu cầu độ hoàn thiện bề mặt 0,8 µm Ra. Miếng chèn vẫn còn trong giá đỡ đã hoạt động tốt với công việc thép của tuần trước và nó sẽ khiến bạn thất vọng ngày hôm nay. Nhôm mềm, dính và dễ bị hàn vào lưỡi cắt, do đó, hình học được thiết kế cho thép sẽ tạo ra các bề mặt bị rách, mép dựng và lãng phí vật liệu. Câu trả lời là chọn hạt dao được chế tạo để tiện kim loại màu và hệ thống ký hiệu ANSI/ISO cung cấp cho bạn vốn từ vựng chính xác để tự tin thực hiện điều đó.
Cách đọc ký hiệu chèn ANSI/ISO
Hệ thống ký hiệu ISO 1832, được áp dụng ở Bắc Mỹ với tên gọi ANSI B212.4, mô tả hình dạng, góc hở, dung sai và kích thước của hạt dao trong một chuỗi chữ cái và số nhỏ gọn. Ký tự đầu tiên xác định hình dạng, ký tự thứ hai là góc hở, ký tự thứ ba là cấp dung sai, ký tự thứ tư là hình học bẻ phoi và kiểu lỗ, ký tự từ thứ năm đến thứ bảy xác định đường tròn nội tiếp, độ dày và bán kính mũi.
| Vị trí | Nó định nghĩa gì | Giá trị thân thiện với nhôm |
|---|---|---|
| 1 | Chèn hình | C (kim cương 80°), D (kim cương 55°), T (tam giác 60°) |
| 2 | Góc giải phóng mặt bằng | C (7°) |
| 3 | Dung sai | G (mặt đất) |
| 4 | Máy đục lỗ và bẻ phoi | T (lỗ chìm), hình học bẻ phoi dành riêng cho nhôm |
| 5 | Kích thước vòng tròn ghi | Kích thước thông dụng: 09 (9,52 mm), 12 (12,7 mm) |
Đối với nhôm, vị trí thứ ba quan trọng hơn hầu hết các thợ máy mong đợi. Hạt dao dung sai G được mài ở mọi phía, mang lại lưỡi cắt sắc bén và ổn định. Các hạt dao đúc có dung sai M hoặc U có cạnh chắc hơn nhưng xỉn màu hơn dành cho thép và gang. Trên nhôm, một cạnh đúc sẽ đẩy vật liệu, tạo ra nhiệt và tạo ra các cạnh tích hợp. Vật liệu chèn đất có giá cao hơn một chút, nhưng chúng là sự khác biệt giữa lớp hoàn thiện sạch 0,4 µm và bề mặt 3,2 µm bị rách.
Tại sao tiện nhôm lại yêu cầu hình học khác nhau
Điểm nóng chảy thấp, độ dẻo cao và xu hướng hàn nguội của nhôm khiến nó trở thành một trong những vật liệu dễ biến tính nhất nhưng lại gây khó chịu nhất. Phần có thể tha thứ là tốc độ: nhôm có thể được cắt ở tốc độ 400 đến 600 m/phút bằng cacbua không tráng phủ, cao hơn nhiều so với tốc độ thép thông thường và lực cắt vẫn ở mức thấp. Phần khó chịu là cạnh được xây dựng. Ở tốc độ thấp hoặc có cạnh cùn, nhôm sẽ hàn vào hạt dao. Mối hàn phát triển và lần đi tiếp theo sẽ làm rách bề mặt phôi.
Góc cào dương làm thay đổi cơ chế cắt. Hình học cào dương sẽ cắt nhôm mềm đi thay vì cày nó, làm giảm lực cắt và nhiệt. Đây là lý do tại sao các hạt dao nhôm đáng tin cậy nhất mang hình học dương: CCGT, DCGT và TCGT đều dựa vào các mép đất có độ nghiêng dương cao. Mặt cào được đánh bóng cũng quan trọng không kém. Bề mặt trên nhẵn như gương giúp giảm ma sát, phá vỡ độ bám dính và giữ cho vùng cắt luôn sạch sẽ.
Chọn hình học chèn phù hợp
Bốn dạng hình học bao trùm gần như mọi nguyên công tiện nhôm. Sự lựa chọn phụ thuộc vào hình dạng của tính năng bộ phận bạn cần đạt tới và độ bền cần thiết ở lưỡi cắt.
| Kiểu chèn | Góc | sử dụng điển hình |
|---|---|---|
| CCGT | kim cương 80° | Xoay toàn diện, cắt nông, độ bền cạnh tốt |
| DCGT | kim cương 55° | Hoàn thiện, đường kính nhỏ, ren |
| TCGT | tam giác 60° | Tiện chung, tốc độ tiến dao cao hơn, loại bỏ phôi nặng hơn |
| VBGT | kim cương 35° | Sao chép tiện, rãnh hẹp, tính năng khó tiếp cận |
Bắt đầu với hình học CCGT hoặc TCGT cho công việc chung. Hình chữ C cân bằng độ bền của cạnh và khả năng tiếp cận phôi, trong khi hình chữ T chắc chắn hơn và chấp nhận bước tiến nặng hơn. Để hoàn thiện, DCGT có bán kính mũi nhỏ khoảng 0,2 mm sẽ cắt một mặt cắt sạch hơn với ít rung hơn. Dù bạn chọn hình dạng nào, hãy xác nhận rằng hạt dao có dung sai G, mặt trước được đánh bóng và hình học bẻ phoi được thiết kế cho nhôm nếu nhà cung cấp cung cấp.
Tốc độ, bước tiến và thực hành cắt
Khả năng gia công của nhôm cho phép tham số linh hoạt nhưng hình dạng hạt dao vẫn đặt ra ranh giới. Với cacbua không tráng phủ và chất làm mát lũ, thanh 6061-T6 có thể chạy ở tốc độ cắt 450 đến 600 m/phút, bước tiến 0,15 đến 0,25 mm/vòng và độ sâu cắt từ 1 đến 3 mm để gia công thô. Để hoàn thiện, tăng tốc độ lên 600 đến 800 m/phút, giảm bước tiến xuống 0,05 đến 0,10 mm/vòng và sử dụng độ sâu 0,2 đến 0,5 mm.
| hoạt động | Tốc độ (m/phút) | Bước tiến (mm/vòng) | Độ sâu cắt (mm) | Ra dự kiến (µm) |
|---|---|---|---|---|
| Gia công thô | 450–600 | 0,15–0,25 | 1,0–3,0 | 1,6–3,2 |
| hoàn thiện | 600–800 | 0,05–0,10 | 0,2–0,5 | 0,4–0,8 |
| Hoàn thiện PCD | 800–1500 | 0,05–0,15 | 0,2–1,0 | 0,2–0,4 |
Sử dụng chất làm mát lũ dồi dào có chất phụ gia tăng cường bôi trơn nếu máy có chất này; nồng độ bán tổng hợp từ 8 đến 10% hoạt động tốt. Khi không có chất làm mát ngập nước, luồng khí sẽ giúp phoi không bị cắt lại. Có thể cắt khô nhôm ở tốc độ cao, nhưng cần phải có mặt cào được đánh bóng để tránh bám dính. Giữ tốc độ cắt trên 250 m/phút bất cứ khi nào có thể; bên dưới mức đó, cạnh tích hợp sẽ trở lại ngay cả với hình học tốt.
Chất lượng hạt dao thể hiện như thế nào trong thành phẩm
Mối liên hệ giữa hạt dao được lựa chọn tốt và chi tiết hoàn thiện chất lượng phụ thuộc vào tính toàn vẹn bề mặt, độ ổn định kích thước và khả năng lặp lại. Một bộ phận bằng nhôm quay có bề mặt gồ ghề hoặc bị ố sẽ cho bạn biết lưỡi cắt bị hỏng và một khi cạnh bị hỏng thì sẽ xảy ra hiện tượng trôi chiều. Nếu bộ phận đó phải khớp với các bộ phận khác, chốt bản lề trong lỗ khoan hoặc cơ cấu khóa trong vỏ của nó thì kết quả sẽ hiển thị là bị kẹt, rò rỉ hoặc mòn sớm.
Trong các sản phẩm xây dựng, những bộ phận nhỏ này làm cho các tổ hợp lớn hoạt động. Hoạt động trơn tru của cửa sổ trượt phụ thuộc vào các con lăn và bộ phận khóa được gia công với dung sai chặt chẽ; độ hoàn thiện kém ở đây có nghĩa là cửa sổ rung lắc hoặc không chịu trượt.
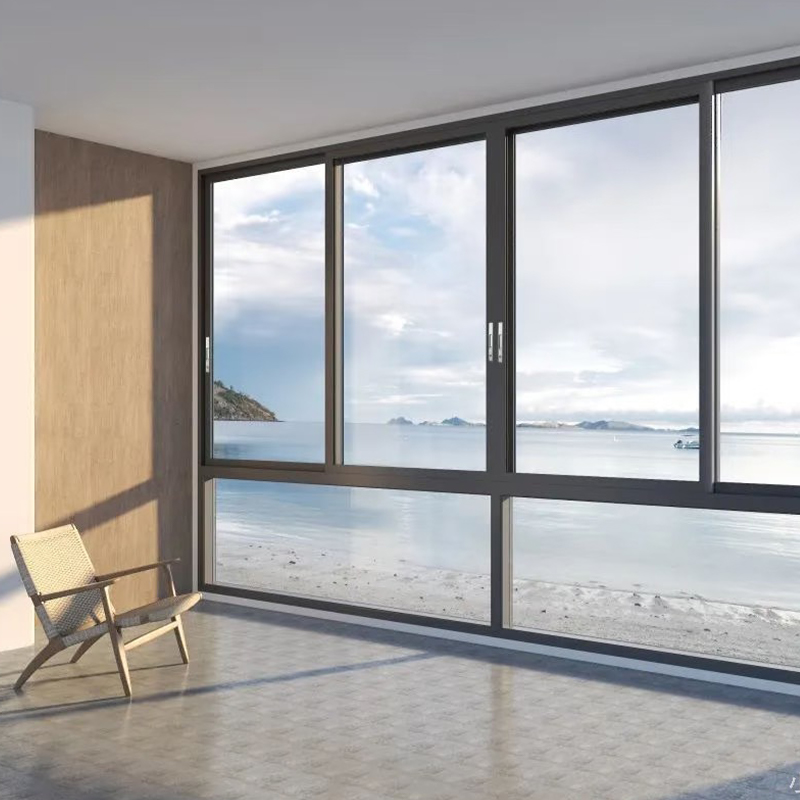
 Cửa sổ nhôm trượt trái phải có con lăn hai ray Cửa sổ trượt này sử dụng các con lăn được gia công chính xác và khóa đa điểm, trực tiếp giải quyết quan điểm của bài viết về các bộ phận nhỏ quyết định khả năng vận hành trơn tru. Hệ thống thép không gỉ hai rãnh và vòng đệm EPDM hứa hẹn hiệu suất đáng tin cậy, ít cần bảo trì. Xem sản phẩm →
Cửa sổ cũng không khác. Bản lề xoay và khóa đa điểm của chúng bao gồm các bộ phận xoay và sự khác biệt giữa cửa đóng bằng tiếng tách nhẹ và cửa phải đóng mở được xác định bởi độ hoàn thiện và dung sai của các bộ phận đó.
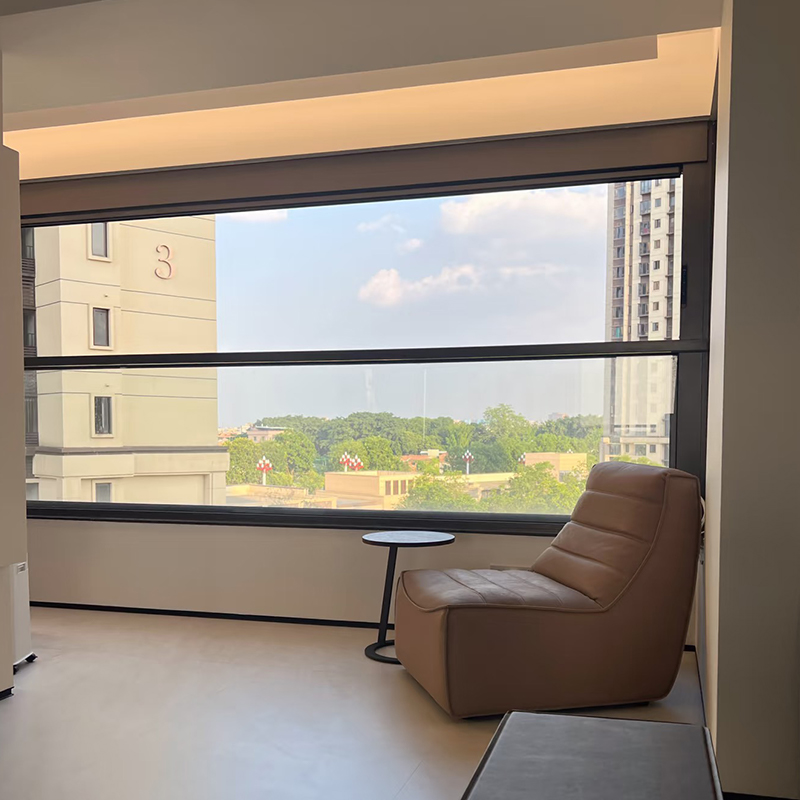
 Cửa nhôm có phần cứng khóa đa điểm Bản lề chịu lực cao và khóa đa điểm của cửa khung làm nổi bật tầm quan trọng của dung sai xoay các bộ phận, như đã lưu ý trong đoạn trước. Nó có khả năng đóng kín an toàn, không có tiếng kêu với các miếng đệm EPDM liên tục để cách nhiệt và chống chịu thời tiết. Xem sản phẩm →
Hệ thống tường rèm Unitized phụ thuộc vào các đầu nối, giá đỡ và ốc vít được gia công được lắp ráp theo kích thước danh nghĩa chặt chẽ. Một bộ phận quay quá mức cho phép có thể khiến tấm ván nằm chênh vênh từng milimet và tạo ra đường rò rỉ không khí hoặc nước xuyên qua mặt tiền.
 Vách nhôm Unitized cho mặt tiền nhà cao tầng Hệ thống tường rèm được lắp ráp tại nhà máy này dựa trên các đầu nối và giá đỡ được gia công chính xác, phù hợp với phần thảo luận trong bài viết về dung sai trong các cụm lắp ráp mặt tiền. Cấu trúc thống nhất của nó giúp tăng tốc độ lắp đặt và đảm bảo độ kín nhất quán trên các dự án lớn. Xem sản phẩm →
Với hàng ngàn thành phần như vậy được yêu cầu cho mỗi dự án, ngay cả tỷ lệ phế liệu 1% cũng trở thành một vấn đề tốn kém. Đó là lý do tại sao các cửa hàng máy móc cung cấp ngành công nghiệp cửa sổ và cửa nhôm chuyển sang sử dụng các vật liệu chèn bằng nhôm chuyên dụng thay vì sử dụng dụng cụ bằng thép. Kỷ luật tương tự cũng áp dụng cho bất kỳ ai tự sản xuất nhôm: đọc mã ANSI/ISO, nạp miếng chèn cào dương đã được mài và đánh bóng, đồng thời xác minh độ hoàn thiện bề mặt khi bắt đầu lô. Nếu bạn thấy vết bẩn, hãy sửa dụng cụ trước khi điều chỉnh tốc độ. Bất kỳ ai chỉ định hệ thống cửa sổ sẽ tìm thấy hướng dẫn liên quan trong hướng dẫn mua và lắp đặt cửa sổ trượt .
Danh sách kiểm tra mua phụ trang đơn giản
Khi bạn mở danh mục dụng cụ, hãy giữ danh sách này trước mặt bạn:
- Xác nhận hình dạng, kích thước vòng tròn nội tiếp và độ dày khớp với túi đựng.
- Yêu cầu cấp dung sai G để có lưỡi cắt sắc bén.
- Hãy tìm một mặt cào được đánh bóng; bỏ qua các miếng chèn định hướng bằng thép phủ.
- Chọn hình học cào dương và chạy tốc độ trên 250 m/phút.
- Kiểm tra một miếng chèn trên một bộ phận thực tế trước khi mua một hộp lớn.
Mã ANSI/ISO cho bạn biết chính xác những gì có trong hộp. Một vài phút xác minh tại máy sẽ cho bạn biết liệu thông số kỹ thuật đó có phù hợp với ứng dụng của bạn hay không. Để tiện nhôm, các hạt dao sắc bén, được đánh bóng, có góc cào dương là không thể thương lượng được; mọi thứ khác đều là một biến số mà bạn có thể điều chỉnh.
- Điện thoại di động
- Sản phẩm
- Dòng cửa sổ nhôm
- Dòng cửa nhôm
- Dòng sản phẩm Sunroom nhôm
- Dòng cửa sổ trời nhôm
- Dòng sản phẩm nhôm Louver
- Dòng lan can nhôm
- Tường rèm nhôm
- Tấm nhôm
- Vật liệu phụ trợ cửa nhôm, cửa sổ và vách ngăn
- Liên hệ với chúng tôi
-
-
+86-137 5720 8001

-
[email protected]

-
Phòng 102, Tòa nhà 7, Số 399 Đường Shushan, Phố Hudong, Quận Vô Tích, Thành phố Hồ Châu, Tỉnh Chiết Giang, Trung Quốc

-